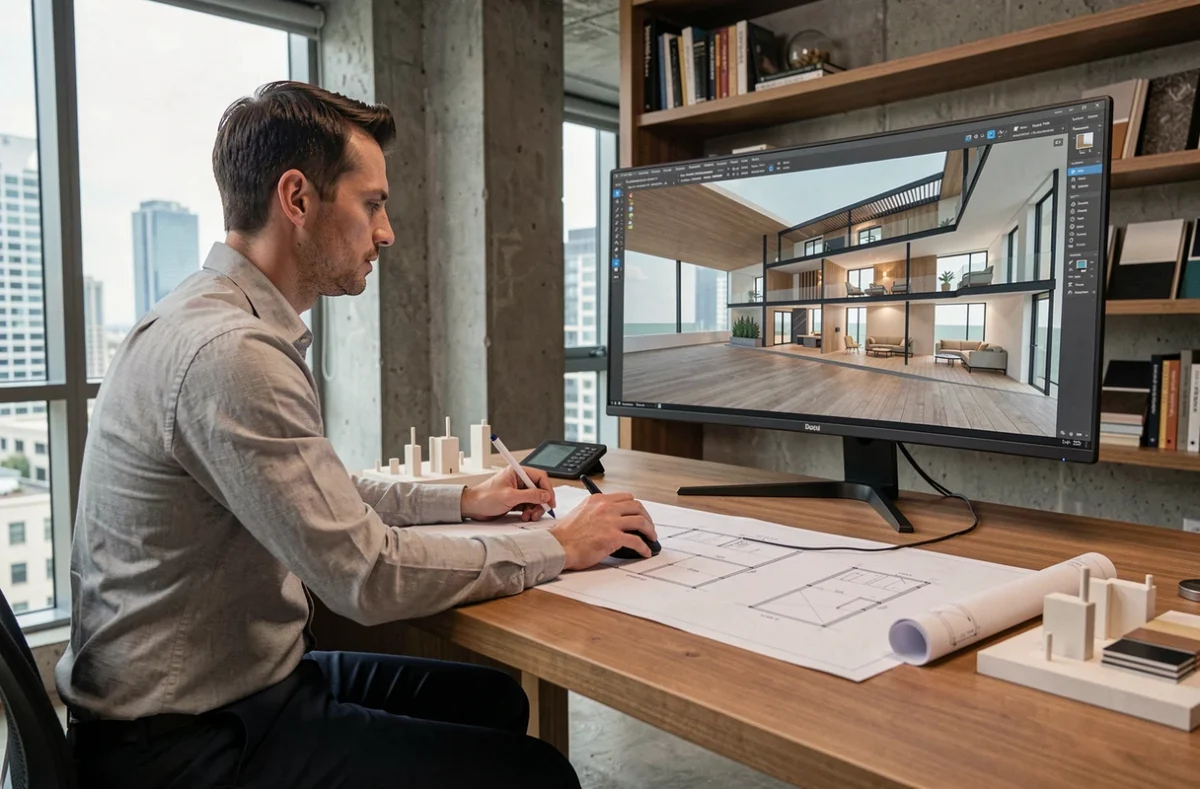
Quando si prepara un concorso di architettura o una presentazione al cliente, la questione del rendering 3D arriva sempre allo stesso momento: troppo tardi. Il file è pronto, il software è in esecuzione, ma il materiale per produrre un modello fisico o un’immagine convincente manca. Scegliere le proprie attrezzature 3D all’inizio del progetto, e non alla fine, cambia la qualità del prodotto finale e il tempo speso nei vari passaggi.
Formato di scambio BIM e compatibilità software: il prerequisito che i cataloghi non mostrano
Prima di confrontare stampanti o scanner, si risparmia tempo verificando un punto raramente evidenziato nelle schede prodotto: la compatibilità reale con i formati di scambio BIM. L’IFC 4.3, normalizzato come norma internazionale nel 2024 con la referenza ISO 16739-1:2024, estende lo standard di scambio alle infrastrutture (strade, ferrovie, ponti). Per un progetto che combina edifici e pianificazione urbana, un software che gestisce solo l’IFC 2×3 produrrà esportazioni incomplete.
Le versioni IFC 2×3, IFC 4 e IFC 4.3 coesistono, e i software non le gestiscono allo stesso modo. Una compatibilità IFC dichiarata non garantisce uno scambio senza perdite. La buona pratica consiste nel testare uno scambio pilota all’inizio del progetto, piuttosto che scoprire le discrepanze alla consegna. In concreto, si esporta un modello semplice nel software del partner e si verifica che le proprietà degli oggetti (muri, pavimenti, infissi) arrivino intatte.
Le attrezzature disponibili su Archi 3D coprono questa catena digitale, dal software di modellazione ai dispositivi di output, permettendo di verificare la coerenza dell’intero sistema prima dell’acquisto.
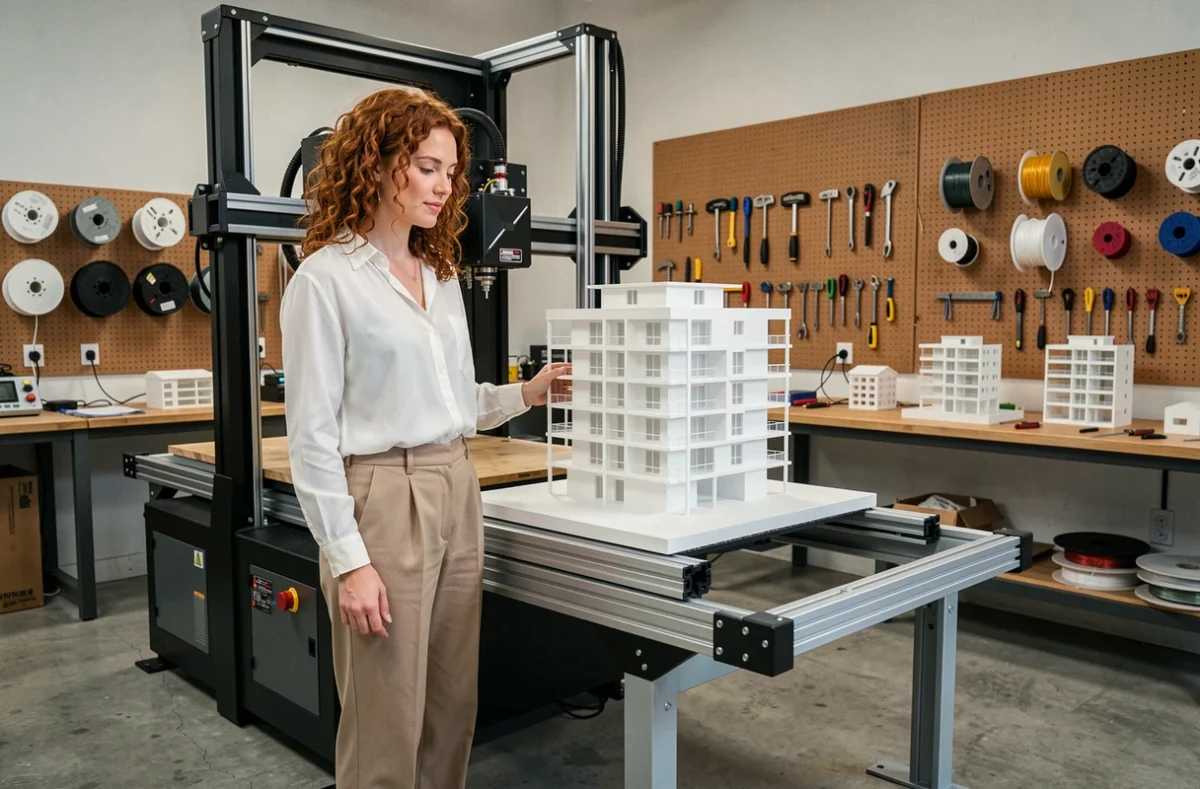
Stampante 3D per modelli architettonici: criteri di scelta concreti
In un progetto di riqualificazione, il modello fisico serve a mostrare l’inserimento nel costruito esistente. In un progetto nuovo, aiuta il committente a visualizzare i volumi. Questi due usi non richiedono lo stesso tipo di stampante.
Tecnologia FDM o resina a seconda del livello di dettaglio
Una stampante a deposizione di filamento (FDM) è adatta per modelli volumetrici dove si presentano sagome, ombre proiettate, rapporti di scala tra edifici. Il costo per pezzo rimane basso e i formati di stampa sono generosi.
Per una facciata con modanature fini, parapetti o arredi integrati, la stampa in resina restituisce dettagli che l’FDM non può riprodurre. La controparte: un volume di stampa più ridotto e un post-trattamento (lavaggio, indurimento UV) che allunga la produzione.
Materiali adatti per modelli di concorso
- Il PLA rimane il materiale più comune in FDM per i modelli bianchi o grigi, facile da carteggiare e dipingere per un aspetto opaco uniforme.
- La resina standard offre una superficie liscia direttamente dopo la stampa, utile quando il modello deve essere fotografato sotto illuminazione radente.
- Le resine caricate (ceramica, vetro) permettono texture simili alla pietra o al cemento grezzo, un vantaggio per i progetti di riqualificazione patrimoniale.
La scelta del materiale dipende anche dalla durata di vita attesa: un modello di concorso, maneggiato per diverse settimane, deve resistere agli urti. Il PLA si rompe facilmente, anche la resina standard. Per i pezzi fragili (sporgenze, tetti sottili), si privilegia una resina flessibile o un rinforzo interno durante il slicing.
Software di progettazione 3D e workflow di produzione: dal modello al file stampabile
Il passaggio dal file architettonico al file stampabile è raramente diretto. Un modello Revit o ArchiCAD contiene informazioni di costruzione (strati di muro, reti) che non hanno alcun senso per una stampante 3D. L’esportazione in STL o in OBJ richiede una pulizia della mesh: rimozione delle facce interne, correzione delle normali invertite, chiusura dei volumi aperti.
Software come SketchUp, Rhino o Blender servono spesso da intermediari. Qui si importa il modello BIM semplificato, si aggiusta la scala (1/200, 1/500 a seconda dell’uso), poi si taglia il modello in sezioni stampabili se supera il piano di stampa.
Il slicer (Cura, PrusaSlicer, Lychee per la resina) trasforma poi il file in istruzioni per la macchina. A questo punto, due parametri contano più di altri:
- La altezza di strato, che determina il compromesso tra finezza e tempo di stampa. Per un modello in scala 1/200, uno strato di 0,1 mm è più che sufficiente in FDM.
- Il tasso di riempimento, che influisce sul peso e sulla solidità. Un riempimento tra il 10 e il 20% è adatto alla maggior parte dei modelli architettonici.
- I supporti di stampa, da posizionare manualmente sulle sporgenze per evitare segni visibili sulle facciate principali.
Scanner 3D e rilievo dell’esistente: quando l’attrezzatura sul campo cambia il progetto
In una riqualificazione, il rilievo laser o fotogrammetrico alimenta direttamente il modello digitale. Uno scanner portatile (tipo Leica BLK2GO o Matterport) produce una nuvola di punti utilizzabile nei software di modellazione BIM.
La precisione dello scanner condiziona l’affidabilità del modello stampato. Un errore di pochi millimetri nel rilievo, moltiplicato per il fattore di scala, può falsare l’allineamento tra il costruito esistente e l’estensione progettata. Per i progetti in cui la tolleranza è stretta (giunzione di facciata, continuità di cornice), si verifica la specifica di precisione dello scanner prima di integrarlo nel workflow.
In Francia, il BIM non è un obbligo generale per gli appalti pubblici, ma gli acquirenti possono richiedere strumenti di modellazione digitale caso per caso, secondo l’articolo R. 2132-10 del Codice degli appalti pubblici. Il materiale selezionato deve quindi rispondere ai requisiti specifici del mercato e della sua convenzione BIM. Anticipare questi requisiti fin dalla scelta dell’attrezzatura evita di dover cambiare catena software durante il progetto.
La qualità di un rendering 3D in architettura non dipende da un solo anello. Essa si basa sulla coerenza tra il software di progettazione, il formato di scambio, il materiale di produzione e, quando il progetto lo richiede, lo scanner di rilievo. Testare questa catena completa su un caso semplice, prima del lancio reale, rimane il metodo più affidabile per evitare brutte sorprese alla consegna.